


Хибридни машини за леене под налягане
Хибридни машини за леене под налягане с висока-производителност: Прецизна серво{1}}интеграция на електрическа и хидравлична мощност
Индустриалното формоване на пластмаса изисква строг баланс между динамична сила, синхронизация на осите, скорост и икономия на енергия. Стандартните хидравлични агрегати често достигат топлинни граници по време на бързи цикли, докато всички-електрически системи може да нямат затягащ тонаж за части с дълбоко-теглене или смоли с висок-вискозитет.
Хибридните машини за леене под налягане решават този компромис чрез комбиниране на електрически серво задвижвания за пластифициране и затягащи движения с хидравлични акумулатори под високо{0}}налягане за инжектиране и издърпване на сърцевината. Тази архитектура осигурява стабилни сухи цикли, динамични скорости на впръскване до 800 mm/s, повторяемост на позицията до ±0,01 mm и икономия на енергия до 40% в сравнение с конвенционалните хидравлични преси.


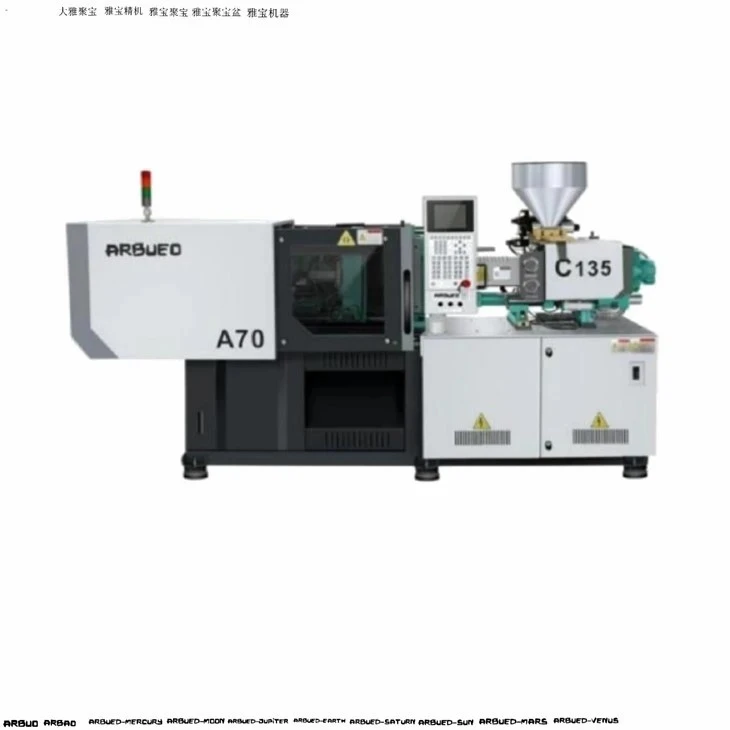
Преглед на хибридна машина за леене под налягане
Хибридните машини разделят високо{0}}постоянните функции от високо{1}}натоварените периодични операции:
Серво{0}}електрически задвижвания: Контрол на въртенето на шнека (пластифициране), отваряне/затваряне на формата и оси на изхвърляне. Те позволяват независими циклични-припокриващи се движения (като пластифициране по време на отваряне на формата) без хидравлични кръстосани-разговори.
Хидравлични системи: Специализирани за локализирано, високо{0}}тонажно затягащо заключване, динамично усилване на инжектиране и странично-задействане на ядрото.
Хибридна машинна архитектура за движение
Серво{0}}електрически оси
Въртене на винтове и пластифициране
Движение на плочата (отваряне/затваряне)
Контрол на хода на ежектора
Хидравличен агрегат
Акумулатор-Асистирано инжектиране
Блокировка за-затягане под високо налягане
Издърпване на ядрото и странични плъзгачи
Синхронизирано CNC управление
Проследяване-на оста на реално време
Интегриране на налягането и скоростта в затворен{0}}контур
Чрез премахване на хидравличното дроселиране по време на непрекъснато движение, нагряването на флуида намалява значително. Това позволява по-малки резервоари за масло, удължава живота на хидравличното уплътнение и осигурява висока позиционна повторяемост при много-сменни производствени цикли.
Конфигурации на машината
Различните производствени среди изискват специфични оформления на плочата и архитектури на затягане:
|
Конфигурация |
Затягащ тонаж |
Основно предимство |
Типични приложения |
|
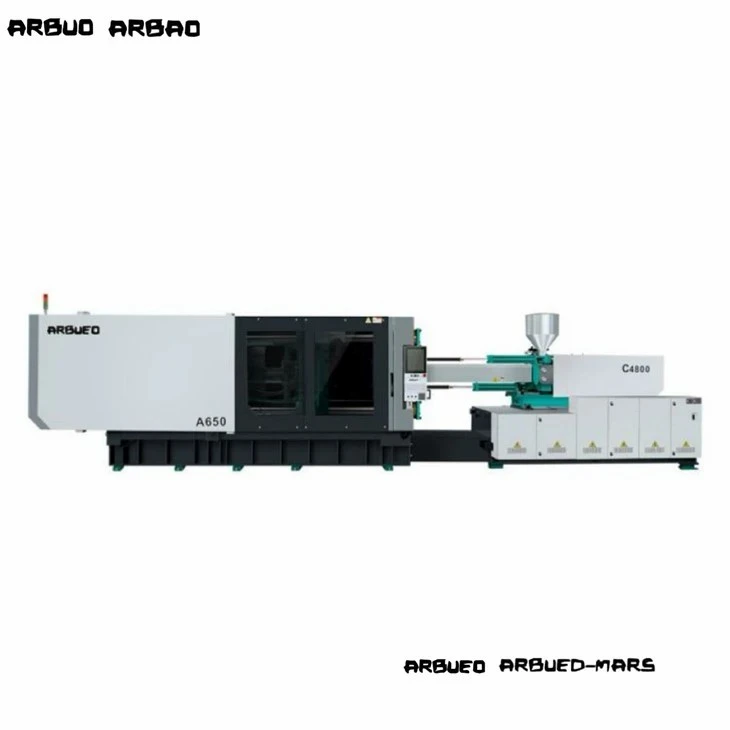
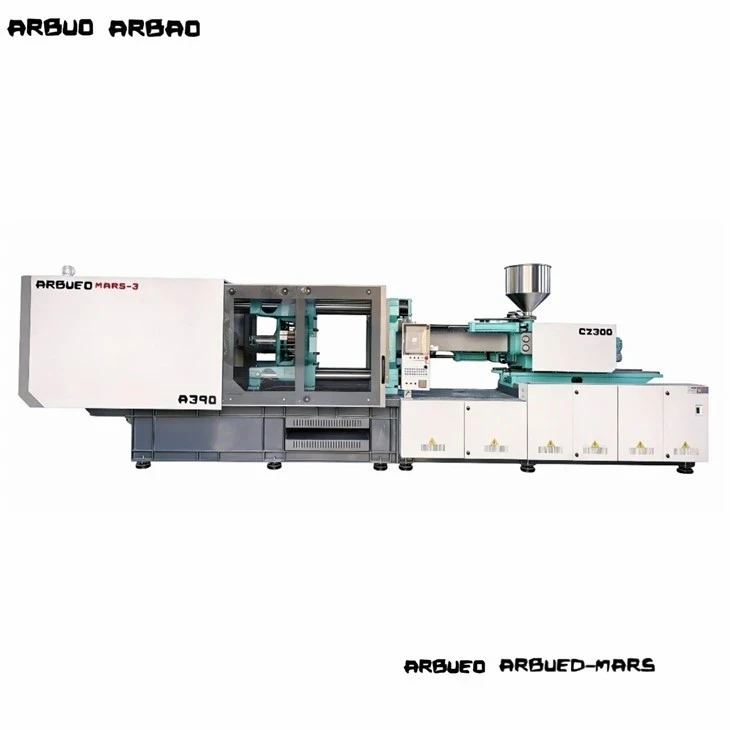
Хоризонтален превключвател-Хибрид |
70T – 650T |
Бързо задействане на формата чрез електрически серво превключвател; времена за цикли на бързо{0}}съхнене. |
Високо{0}}скоростни опаковки, тънкостенни-контейнери, капачки, електрически корпуси. |
|
Two-Platen Direct-Hydraulic Hybrid |
700T – 2,300T |
Компактен отпечатък, удължена хлабина-за връзка, нулево износване на превключвателя. |
Автомобилни брони, панели за врати, големи логистични каси, структурни вани. |
|
Хибридно-скоростно опаковане |
180T – 450T |
Hydraulic accumulator injection (>600 mm/s) + непрекъснато електрическо дозиране. |
IML контейнери, тънкостенни-опаковки за храни, варели за медицински спринцовки. |
Списък с продукти
Високо{0}}скоростна тънкостенна-хибридна машина (230-тона)
Сила на затягане: 2300 kN
Просвет-за връзка: 560 × 560 mm
Скорост на впръскване: До 600 mm/s (задвижван от-акумулатор)
Ключова спецификация: Електрически серво дозиращ двигател (22 kW) с едновременно дозиране по време на разрушаване-на формата.
Целево приложение: Контейнери за храна с много-кухини, прибори за еднократна употреба, капачки за тънки-стени.
Хибридна машина за прецизна електроника и конектор (140-тона)
Сила на затягане: 1400 kN
Просвет-за щанга: 460 × 460 mm
Тегло на изстрела (PS): 180 g
Ключова спецификация: Електрически ежектор със затворен{0}}контур и движение на формата с ±0,01 mm точност на позициониране.
Целево приложение: Микро-конектори, 3C електронни корпуси, рамки за оптични лещи.
Хибридна машина за автомобилни компоненти (450 тона)
Сила на затягане: 4 500 kN
Просвет-за щанги: 780 × 750 mm
Тегло на изстрела (PS): 1,250 g
Ключова спецификация: Двойно хидравлично издърпване на ядрото, комбинирано с непрекъснато електрическо пластифициране за намалено забавяне на цикъла.
Целево приложение: Корпуси за автомобилно осветление, вътрешни декоративни панели,-тръбопроводи под капака.
Хибридна машина за-промишлени контейнери с дълбоко изтегляне (800-тона)
Сила на затягане: 8 000 kN
Размери на плочата: 1500 × 1420 mm
Макс. Дневна светлина на матрицата: 1850 мм
Ключова спецификация: Дизайн с две-заключване на плочата, интегриран със серво-регулиране на хидравлично налягане.
Целево приложение: Логистични каси, контейнери за съхранение, панели за структурни уреди.
Много{0}}компонентна ко-инжекционна хибридна машина (320-тона)
Сила на затягане: 3 200 kN
Инжекционни модули: L-позиция (хидравлични) + главна ос (серво-електрически)
Ключова спецификация: Серво{0}}интеграция на въртяща се маса с двойна{1}}осева затворена-осева обратна връзка за налягането.
Целево приложение: Дву{0}}уплътнения (2K), автомобилни HVAC контроли, меки-ръкохватки за електрически инструменти.
Медицинска прецизна хибридна машина (подготвена за чисти помещения 180 тона)
Сила на затягане: 1800 kN
Просвет-за щанга: 510 × 510 mm
Смазване: Капсулирана грес за смазване на превключватели на валовете; нулево замърсяване с маслена мъгла.
Ключова спецификация: никелирани-плочи, капаци от неръждаема стомана, готов за интегриране на въздушен поток HEPA.
Целево приложение: Накрайници за пипети, епруветки за събиране на кръв, компоненти на IV катетър.
Основни технически характеристики
Цикъл-припокриващи се операции:
Електрическите дозиращи оси позволяват пластификацията да тече едновременно по време на отваряне и изхвърляне на формата. Това намалява общото време на цикъла с 1,5 до 4,0 секунди на удар в сравнение с хидравликата с една-помпа.
Общи серво задвижвания на автобуси:
Регенеративните спирачни модули улавят кинетичната енергия от забавянето на плочата и я връщат обратно в автобуса, намалявайки нетното потребление на kWh.
Интегриран помощник за хидравличен акумулатор:
Заредените с азот -акумулатори осигуряват бързи изблици на хидравлична течност по време на впръскване. Това осигурява пикови скорости на впръскване до 800 mm/s, без да са необходими масивни двигатели на главните помпи.
Синхронизирана система за управление с ЦПУ:
Базиран-контролер (0,5 ms време за реакция) поддържа затворен{2}}контрол върху точките на превключване на скорост-към-налягане (V/P).
Хидравлична + серво архитектура
Разпределение на мощността и серво задвижване на енергийния поток и обща DC шина
Серво{0}}електрическо задвижване:Захранва винтовото дозиране (непрекъснато натоварване) и движението на плочата (възстановяване на кинетичната енергия). Спирачната енергия се рециклира обратно към DC шината.
Серво{0}}помпена и акумулаторна система:Осигурява високо{0}}затягане на налягането (статично задържане на тонажа) и усилване на инжектирането (висок поток). Ниското термично натоварване удължава живота на маслото и охладителя.
Ос на движение на плочата (електрическа):Задвижван от тежък-сферично-винтов ход или серво рейка-и-пиньон. Кривите на ускорение следват синусоидален профил, защитавайки деликатните щифтове за подравняване на формата.
Дозираща ос (електрическа):Използва серво мотор с директно-задвижване с водно охлаждане, свързан към винтовия вал. Въртящият момент остава постоянен дори при обработка на твърди инженерни смоли като PEEK, PA66+50%GF или PC.
Система за затягане и впръскване (хидравлична):Компактните серво{0}}задвижвани помпи подават налягане само при поискване. По време на задържане на тонажа помпата се забавя до почти нулеви обороти, елиминирайки ненужното потребление на енергия и намалявайки нагряването на маслото.
Хибрид срещу хидравличен срещу изцяло-електрически
|
Работен параметър |
Стандартна серво-хидравлика |
Хибридна машина |
Изцяло-електрически |
|
Пикова скорост на инжектиране |
100 – 250 mm/s |
300 – 800 mm/s |
200 – 500 mm/s |
|
Диапазон на затягащ тонаж |
50T – 4,000T |
70T – 2,300T |
30T – 800T |
|
Консумация на енергия |
Базово ниво |
-30% до -45% |
-50% до -60% |
|
Едновременни движения |
Ограничено от потока на помпата |
Пълно припокриване (дозиране/отваряне/изваждане) |
Пълно припокриване |
|
Време за задържане на-стенната част |
Отличен (Без термично ограничение) |
Отлично (хидравлично задържане) |
Умерено (нагряване на серво мотор) |
|
Core-способност за издърпване |
Интегрирана собствена хидравлика |
Интегрирана собствена хидравлика |
Изисква външен хидравличен модул |
|
Профил на поддръжка |
Смяна на масло, смяна на уплътнения |
Ниско термично износване, намален обем на маслото |
Проверки на ремъка, смазване на сачмен винт |
Технически спецификации
|
Модел на машината |
единица |
140-тонен |
230-тона |
450-тона |
800-тонен |
|
ЗАЩИПВАЩ БЛОК |
|||||
|
Сила на затягане |
kN |
1,400 |
2,300 |
4,500 |
8,000 |
|
Хлабина на плочата (H × V) |
мм |
460 × 460 |
560 × 560 |
780 × 750 |
1050 × 1000 |
|
Макс. Дневна светлина |
мм |
820 |
1,020 |
1,450 |
1,850 |
|
Ход на ежектора |
мм |
130 |
160 |
200 |
260 |
|
ИНЖЕКЦИОНЕН МОДУЛ |
|||||
|
Диаметър на винта |
мм |
35 |
45 |
65 |
90 |
|
Налягане на впръскване |
бар |
2,150 |
2,020 |
1,950 |
1,800 |
|
Максимална скорост на инжектиране |
mm/s |
350 |
500 |
600 |
450 |
|
Скорост на пластифициране |
g/s |
22 |
48 |
92 |
185 |
|
ОБЩИ ДАННИ |
|||||
|
Налягане в системата |
бар |
160 |
160 |
175 |
175 |
|
Капацитет на масления резервоар |
L |
180 |
260 |
450 |
750 |
|
Тегло на машината |
кг |
4,800 |
8,200 |
18,500 |
38,000 |
Как да изберете
Когато адаптирате хибридна машина за леене под налягане към вашите производствени изисквания, оценете тези четири ключови технически параметъра:
Изчислете минималния тонаж на затягане
Формула: Необходим тонаж=Проектирана площ (cm²) × Коефициент на кухина на материала (0,3 до 0,8 kN/cm²)
Пластмаси с висок{0}}вискозитет (PC, PMMA): Използвайте 0,6 – 0,8 kN/cm²
Стандартни полиолефини (PP, PE): Използвайте 0,3 – 0,5 kN/cm²
Потвърдете скоростта на инжектиране и дължината на динамичния поток
Thin-wall ratio (Flow Length / Wall Thickness > 200:1) requires accumulator assistance (>500 mm/s).
Проверете размера на изстрела: Оптималното тегло на изстрела трябва да използва 35% до 70% от максималния капацитет на цевта
Оценете едновременността на осите
Ако времето за дозиране надвишава времето за охлаждане, изберете електрическа дозираща ос, за да стартирате пластифицирането по време на отваряне/затваряне на формата.
Проверете съвместимостта на инструментите
Потвърдете скоростите на хидравличния поток на сърцевината-издърпване, моделите на ежекторните щифтове и хлабината-на щангата спрямо съществуващите чертежи на формата.
Приложения
Компоненти: Модули на вратите, скоби за брони, колектори за всмукване на въздух, рамки на арматурното табло.
Смоли: PA66 + 30% GF, PP-TD20, ABS/PC смеси.
Защо хибрид: Осигурява високо задържащо налягане за дебели структурни секции без прегряване на хидравличното масло, докато електрическото дозиране намалява общото време на цикъла.
Компоненти: вани за маргарин, капачки за напитки, контейнери за-очевидно отваряне, тънкостенни-опаковки за храна.
Смоли: PP-с висока течливост, HDPE.
Защо хибрид: Акумулаторно{0}}усилено впръскване запълва тънки стени (<0.45 mm) in under 0.3 seconds without flow lines or short shots.
Компоненти: Микро-конектори, клемни блокове, рамки на модула на камерата, корпуси за лаптопи.
Смоли: LCP, PBT + 30% GF, PC.
Защо хибрид: Позиционирането на електрическата ос със затворен-контур предотвратява пламъка и гарантира постоянни тегла на частите.
Компоненти: Цилиндрични спринцовки, Luer lock конектори, касети за кръвна диагностика, центрофужни епруветки.
Смоли: медицински -клас PP, COP, поликарбонат.
Защо хибрид: Електрическите задвижващи оси елиминират мъглата от хидравличното масло в близост до зоната на плочата на формата, отговаряйки на стандартите за чисти помещения клас 7 и клас 8 по ISO.
Производство и контрол на качеството
За да се поддържа точността на машината, основните структурни и механични възли се произвеждат чрез проследими, стандартизирани процеси:
Инспекция на сурови отливки
→ 3D отгряване за облекчаване на напрежението
→ CNC 5-осно фрезоване
→ Прецизен монтаж
→ Подравняване на лазерен интерферометър
→ Одит на CMM компонент
→ 48-часа работа на сухо при пълно натоварване
→ Подписка за съответствие с CE и ISO
Обработка на плоча:
Чугунените плочи се подлагат на ултразвуково изпитване на дефекти и отгряване-за облекчаване на термично напрежение преди 5-осно CNC обработване. Паралелността на повърхността се поддържа в рамките на 0,02 mm по цялата повърхност на плочата.
Хидравличен монтаж:
Безшевните студено изтеглени стоманени хидравлични тръбопроводи се съединяват чрез фланцови фитинги от-тип, за да се елиминират повреди при заваряване на тръбопровода. Главните колектори се подлагат на двойна филтрация (всмукателна + връщаща, 10 микрона).
Одити на качеството:
Сглобените рамки се подлагат на калибриране на лазерен интерферометър, за да се провери точността на позициониране на плочата. Всяка машина се подлага на 48-часов непрекъснат стрес тест при сух цикъл при пълно{3}}натоварване преди изпращане.
Персонализиране и OEM
Машинните конструкции могат да бъдат пригодени да съответстват на специфични геометрии на инструменти, настройки за автоматизация и инфраструктура на завода:
Разширена цевна и винтова металургия:
Биметални варели с облицовка от волфрамов карбид за обработка на абразивни (до 50% подсилени със стъклени -влакна) или корозивни (флуорополимери, PVC) смоли.
Интегриране на фабрична автоматизация:
Интерфейси Euromap 63 и Euromap 73 за роботи за избиране-и-поставяне, автоматизирани контролери за горещ канал и централни системи за подаване на материали.
Специализирани модели на плоча:
Персонализирани оформления на монтажни отвори (SPI, EUROMAP), хидравлични избиващи шаблони и интерфейси за захранване с магнитна плоча.
Основно-издърпващо разширение:
Много{0}}верижни блокове за теглене на хидравлично ядро с пропорционално налягане и управление на потока, насочени директно към основния CNC модул.
Свързани машини
Ако вашият производствен процес изисква различни машинни конфигурации, проучете тези алтернативни платформи за оборудване:
Серво-хидравлични машини за леене под налягане:
Стандартни хидравлични превключващи преси, оптимизирани за-приложения за формоване с общо предназначение с по-ниски първоначални разходи за оборудване.
Две-машини с голям тонаж:
Спестяващи пространство-хидравлични затягащи модули, предназначени за големи автомобилни и индустриални части от 1000T до 3500T.
Високо{0}}скоростни всички-електрически машини за формоване:
Изключително-чисти, нулеви-петролни платформи, проектирани за високо-прецизно микро-формоване и строги медицински условия.
ЧЗВ
Поискайте оферта
Поискайте подробно предложение, анализ на съвместимостта на матрицата или симулация на време на цикъл, съобразени с вашето производствено съоръжение:
Техническа консултация:Споделете своите 2D/3D чертежи на части (.STEP, .IGES), спецификации на смола и времена на целевите цикли.
Интегриране на линия до ключ:Пълни клетъчни оформления, включително автоматизация на роботи, регулатори на температурата на матрицата, сушилни за материали и охлаждащи чилъри.
|
Категория за контакт |
Технически инженеринг и продажби |
|
Време за реакция |
Лист с технически спецификации и оферта се предоставят в рамките на 24 работни часа. |
|
Необходима информация за оферта |
Тонаж на затягане, тегло на удара, размери на формата, тип смола |
Ние сме професионални производители и доставчици на хибридни машини за леене под налягане в Китай, специализирани в предоставянето на висококачествени персонализирани услуги. Горещо ви приветстваме да продавате на едро хибридни машини за леене под налягане тук от нашата фабрика. За ценова консултация се свържете с нас.